工业自动化控制系统:从控制柜定制到仪表成套的全流程解析
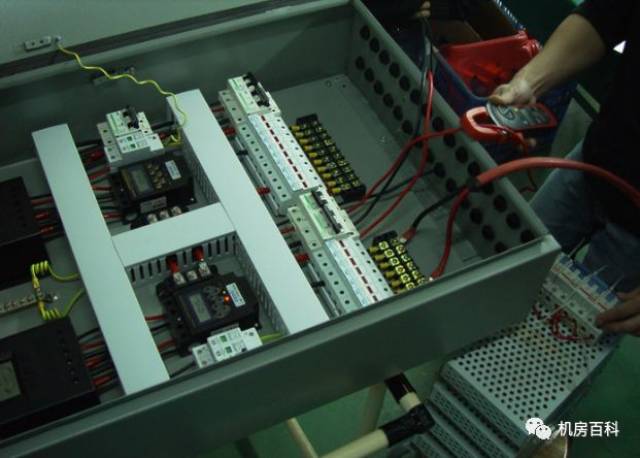
在制造业转型升级的浪潮中,工业自动化控制系统早已不是大型企业的专属配置。无论是食品饮料生产线上的一台杀菌釜,还是化工车间的反应釜温控,抑或是污水处理厂的加药环节,背后都离不开一套稳定可靠的控制系统在默默运转。对于很多中小型工厂来说,如何选对系统架构、配好现场仪表、做好控制柜定制与接线调试,直接决定了整条产线的运行效率和产品一致性。本文结合实际工程经验,把工业自动化控制系统的构成、选型与落地要点系统梳理一遍,供项目负责人和设备管理人员参考。
工业自动化控制系统到底是什么
从工程角度看,工业自动化控制系统是一套"感知—决策—执行"的闭环体系。现场的温度、压力、流量、液位、pH值等物理量由传感器采集,信号经变送器转换为标准电信号后送入控制器,控制器按照预设逻辑或算法运算,再输出指令驱动电动执行器、气动调节阀、变频器、电机接触器等执行机构,从而实现对生产过程的自动调节与安全联锁。

它的价值不只在于"省人"。更重要的是,人工作业难以做到每批次都保持同样的温度曲线、同样的配比精度、同样的启停顺序,而控制系统可以。对于制药、乳制品、精细化工这类对工艺参数极为敏感的行业,控制精度往往直接关系到产品合格率。
一套完整系统由哪些部分组成
很多采购方在询价时习惯只说"我要一套控制系统",但实际的配置边界差别很大。通常可以从以下几个层面来拆解:
- 控制层:核心是PLC控制柜或DCS控制系统。PLC适合逻辑控制、顺序控制、中小规模模拟量调节;DCS则更适合流程工业中大规模、多回路、集中监控的场景,如大型化工、电力、冶金装置。
- 仪表层:包括压力变送器、温度传感器、电磁流量计、涡街流量计、液位计、在线分析仪表等,这部分通常以"仪表成套"的方式统一供货,以保证量程、精度、接口与控制系统匹配。
- 执行层:电动执行器用于阀门、挡板的开关与调节,气动调节阀则在需要快速响应、防爆要求高的场合更常见。此外还有变频器、软启动器、电磁阀等。
- 人机交互层:触摸屏、上位机监控软件(SCADA)、组态画面,负责参数设定、趋势记录、报警提示和数据报表。
- 电气配套层:包括断路器、接触器、继电器、隔离器、电源模块、端子排及柜内布线,这些看似普通的元件,恰恰是故障率最高的环节。
不同行业的控制需求差异很大
制造业门类繁多,控制系统的侧重点也各不相同。同样叫"自动化成套设备",在食品厂和化工厂里的设计思路可能完全两样。
- 食品、饮料、乳制品、酿酒行业:重点关注卫生级仪表、CIP清洗程序的自动切换、杀菌温度曲线的精确控制,同时需要完整的数据追溯记录,便于应对食品安全审查。
- 化工、化肥、涂料、日用化工:防爆是硬要求,现场仪表多为本安或隔爆型,控制柜需考虑正压吹扫或远离危险区布置,联锁逻辑要设置多重保护。
- 制药、中药、生物制品:除温度、压力控制外,还涉及洁净区环境参数监控,以及符合规范要求的电子记录与审计追踪。
- 水处理、环保设备:以液位、流量、浊度、余氯等参数为主,控制逻辑相对清晰,但对长期无人值守的稳定性要求高。
- 纺织、印染、造纸:多电机同步、张力控制、烘箱温度均匀性是难点,变频与传动控制占比大。
- 建材、水泥、玻璃、陶瓷:窑炉温度控制、配料称重、除尘系统联动是核心,环境粉尘大,对柜体防护等级要求较高。
- 冶金、金属制品、铸造:高温、高干扰环境,信号抗干扰设计和柜体散热设计尤为关键。
- 新能源、电池、汽车零部件:对节拍、精度、数据采集频率要求高,常需与MES系统对接。
PLC控制柜与DCS控制系统怎么选
这是项目初期最容易纠结的问题。简单的判断思路是:看规模和工艺性质。
如果装置规模不大,控制回路在几十个点以内,逻辑以顺序启停、联锁保护为主,那么以PLC控制柜为核心、配上触摸屏的方案,投资更省、调试更快、维护也简单。PLC的编程灵活,工程师熟悉度高,后期改造方便。
如果装置属于连续生产流程,模拟量回路多、操作站需要多台、要求集中监控和历史趋势分析,那么DCS控制系统更有优势。DCS的控制器冗余、网络冗余、模块热插拔等特性,能显著降低非计划停车风险。对于大型化工、石化、发电等连续性生产场景,这笔投入是值得的。
现实中还有大量介于两者之间的项目,比较常见的做法是采用"PLC+上位机SCADA"的架构,既能实现集中监控,成本又比完整DCS低。具体选哪种,建议让有现场经验的自动化厂家参与前期方案讨论,而不是只看报价单。
控制柜定制不能只看元件品牌
控制柜定制是一项典型的"细节决定成败"的工作。同样是用主流品牌的PLC和元件,不同厂家的柜子在实际运行中的表现可能相差很大。需要重点关注的地方包括:
- 柜体设计:尺寸是否留足散热空间,防护等级是否匹配现场环境(粉尘、潮湿、腐蚀性气体),进出线方式是否便于现场施工。
- 元件布局:强电与弱电是否分区,发热元件是否布置在柜体上部,变频器与PLC是否保持合理间距以减少干扰。
- 布线工艺:线号管是否清晰、导线截面是否满足负载、接地是否规范、屏蔽层是否单端可靠接地。
- 图样资料:是否提供完整的电气原理图、接线图、端子图和元件清单,这直接关系到后期检修效率。
有些项目为了压成本,选用来源不明的元件或者简化工序,短期内看不出问题,运行一两年后故障频发,停产损失远超当初省下的费用。这一点在连续生产型行业尤其明显。
仪表成套与执行机构:别让末端拖了后腿
控制系统再先进,如果现场仪表和执行机构选型不当,控制效果也无从谈起。仪表成套的关键在于"匹配"——量程要覆盖实际工况并留有余量,精度等级要与控制要求相符,输出信号要统一(常见为4-20mA或RS485),过程连接方式要与管道法兰对应。
电动执行器方面,需要根据阀门的扭矩需求、开关速度、控制方式(开关型还是调节型)来选择。调节型执行器要关注死区、回差和定位精度,否则容易出现阀门来回振荡。气动调节阀则要考虑气源压力稳定性、弹簧范围、流量特性(等百分比、线性、快开)以及是否需要配阀门定位器。对于介质温度高、压差大的场合,还要考虑阀内件的材质与耐磨性。
一个常见的误区是:控制系统做了精细的PID整定,但执行机构分辨率不够或存在较大回差,最终控制精度仍然上不去。因此在方案阶段就应把仪表和执行机构纳入整体考虑,由自动化厂家统一成套供应,能有效避免接口不匹配带来的扯皮。
控制柜接线调试:系统落地的最后一公里
控制柜接线调试是检验前面所有工作质量的环节。规范的调试流程通常包括:柜内回路检查与绝缘测试、I/O点位逐点核对、仪表信号回路校验、执行机构行程标定、控制逻辑空载模拟、带载联动试运行、报警与联锁功能验证。每一步都需要记录,形成调试报告。
很多现场问题其实都出在这个环节的疏忽上:比如模拟量信号受变频器干扰导致数值跳动,多半是屏蔽线接地方式不当;阀门动作方向与画面显示相反,是正反作用设置错误;联锁偶尔误动作,可能是信号抖动未加滤波。这些问题的排查往往需要经验,而不是单纯靠更换硬件解决。
因此,选择有现场调试能力的自动化厂家,比自己买柜子再另找调试队伍要省心得多。责任主体统一,问题追溯也清晰。
为什么金湖聚集了这么多自动化厂家
江苏金湖是国内知名的仪器仪表产业集聚地,经过多年发展,形成了从传感器、变送器、显示仪表到控制柜、执行机构的完整配套体系。这里的优势主要体现在两方面:一是供应链齐全,仪表成套的采购半径短,交货周期和配套成本都有优势;二是工程经验密集,当地厂家常年服务于化工、制药、食品、水处理等行业,见得多、踩过的坑也多,对现场问题的判断往往比较准。
对于采购方来说,选择金湖自动化厂家并不意味着只看价格。更重要的是考察其是否具备方案设计能力、柜体生产能力、仪表成套能力和现场接线调试能力这四项基本功。能把这四件事都做扎实的厂家,才值得长期合作。
选择自动化成套设备供应商的几点建议
- 要求提供同类行业的实际案例,最好能实地或视频查看运行现场。
- 明确报价包含的范围:柜体、元件、仪表、软件、运输、调试、培训分别怎么算,避免后期增项。
- 确认图纸资料的交付内容和格式,是否提供源程序及必要的修改权限。
- 了解售后响应机制,包括质保期限、备件供应、远程支持能力。
- 关注其是否具备与上下游系统(如MES、能源管理系统)对接的经验。
结语
工业自动化控制系统不是一堆硬件的简单堆叠,而是把工艺理解、电气设计、仪表选型、软件编程和现场调试融合在一起的系统工程。对制造企业来说,与其在出问题后反复抢修,不如在方案阶段多花一点时间,把控制柜定制、仪表成套、执行机构选型和接线调试这几个环节的边界与责任理清楚。一套设计合理、配置得当的控制系统,通常能在三到五年内通过降低能耗、减少废品、节约人工的方式,把投入收回来。